Bearbeitungslinien, Montageanlagen, Roboterzellen und Produktionsunterstützung: unterschiedliche Aufgaben, gemeinsame fachliche Erfahrung. Lernen Sie frühere Projekte unseres Teams und unsere Arbeit in Zusammenarbeit mit Partnerunternehmen kennen.
Steuerungsentwicklung für automatisierte Bearbeitungslinien
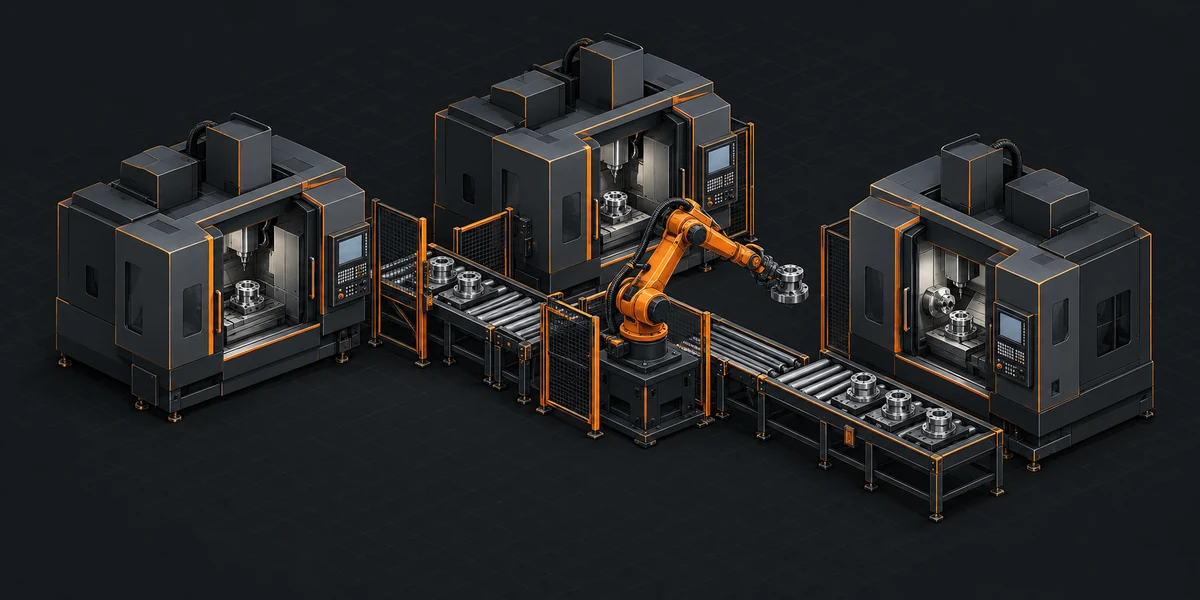
Drei automatisierte Bearbeitungslinien mit insgesamt mehr als zehn Arbeitsstationen. FANUC-Industrieroboter und Robodrill-Bearbeitungszentren übernehmen die Bearbeitungs- und Handhabungsaufgaben für die Bauteile.
Technologien und Systeme
Siemens SIMATIC S7-1500
FANUC-Industrieroboter
FANUC Robodrill-Bearbeitungszentren
Projektumfang
3 Bearbeitungslinien mit insgesamt mehr als 10 Arbeitsstationen.
Steuerungsentwicklung für automatisierte Sondermaschinen und Montagesysteme
Sieben Sondermaschinen und eine automatisierte Montagelinie zur Fertigung von Automobilkomponenten. Die Anlagen nutzen DEPRAG-Schraubsysteme, Befettungseinheiten, Keyence-Bildverarbeitungssysteme zur Prüfung und einen Mitsubishi-Industrieroboter. Neben dem Datenaustausch zwischen den automatisierten Stationen verfügt das Produktionssystem auch über eine Anbindung an das Produktionsleitsystem.
Technologien und Systeme
Siemens SIMATIC S7-1500
Industrielle Bildverarbeitungssysteme von Keyence
Sechsachsiger Mitsubishi-Industrieroboter
DEPRAG-Schraubsysteme
Kommunikation zwischen Stationen und mit dem Produktionsleitsystem
Projektumfang
7 Sondermaschinen und 1 automatisierte Montagelinie.
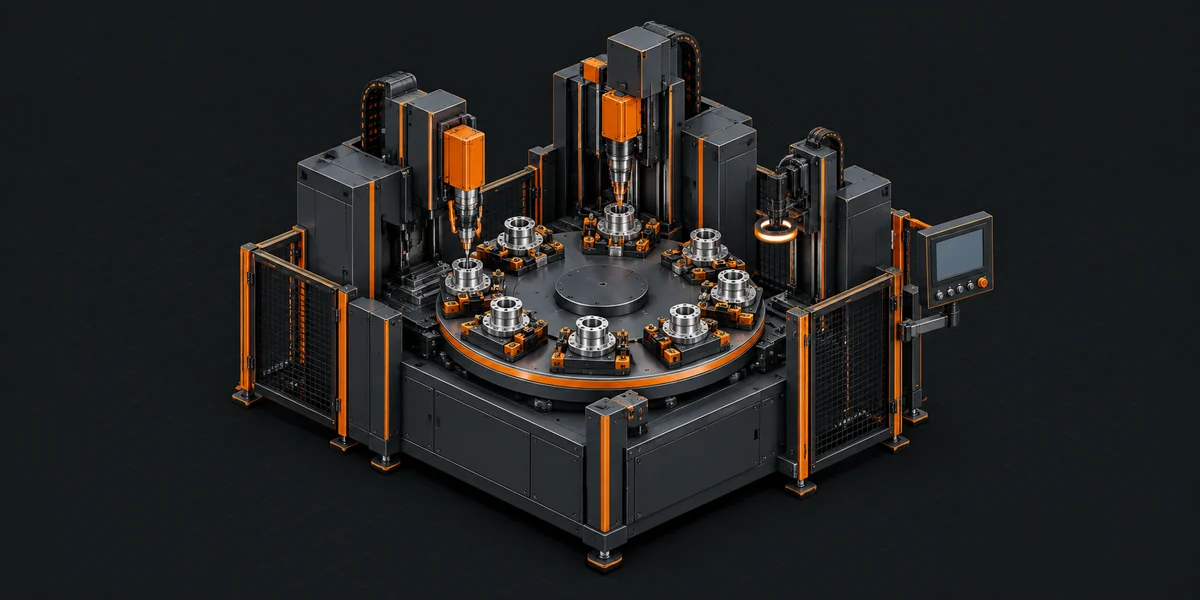
Drei automatisierte Rundtakt-Montageanlagen in der Automobilfertigung. Vibrationsförderer und weitere automatisierte Einheiten unterstützen die Prozessschritte an den einzelnen Arbeitsstationen. Neben der Abstimmung der Stationen ermöglicht die Steuerung auch die Verfolgung von Produkten und Prozesszuständen.
Programmierung der Prozesssequenzen für die einzelnen Arbeitsstationen der Rundtaktanlagen.
Umsetzung der Steuerungskommunikation und des Datenaustauschs zwischen den Stationen.
Entwicklung von SPS-Softwarefunktionen zur Produktverfolgung im Fertigungsprozess.
Umsetzung von Funktionen zur Zustandsverfolgung in der Steuerungssoftware.
04 / Projektstandort: VEREINIGTES KÖNIGREICH
Entwicklung von Roboter-Palettiersystemen am Linienende
Die Namen der Endkunden sind nicht veröffentlicht.
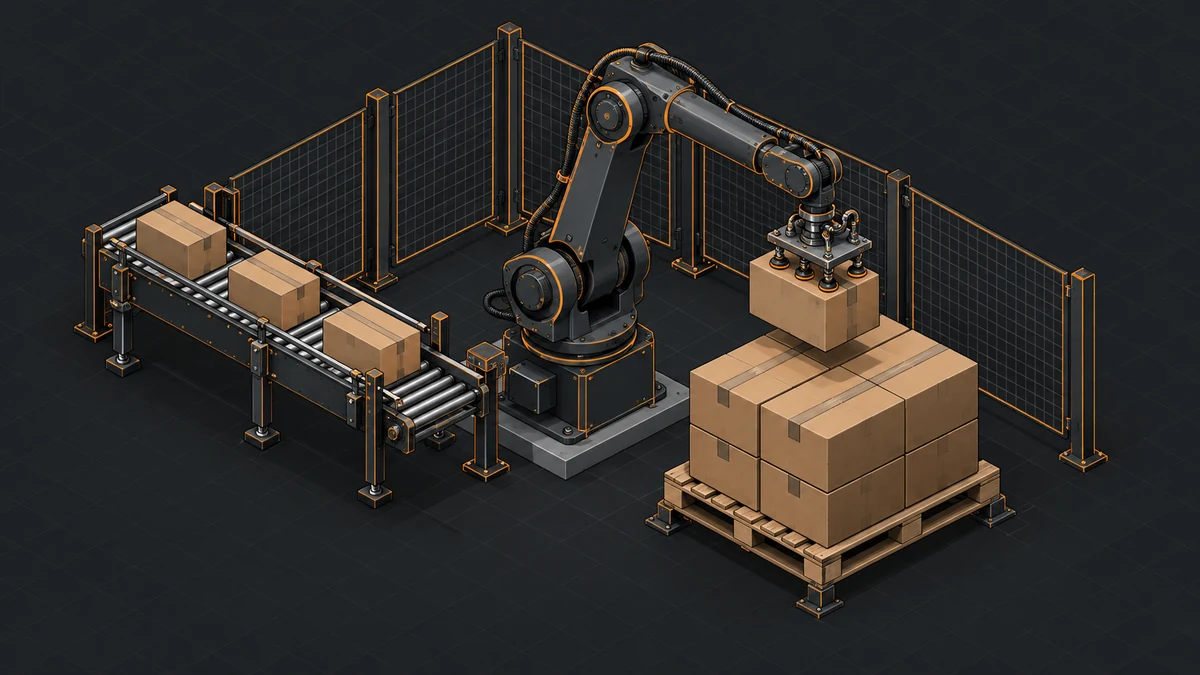
Ein Engineering-Projekt zur Entwicklung und Umsetzung von sieben Roboter-Palettierzellen. Die Anlagen basieren auf Beckhoff-Steuerungen und palettieren Fertigprodukte automatisiert am Ende der Produktionslinien. Individuell entwickelte Windows-basierte HMI-Anwendungen ermöglichen die Bedienung der Zellen und die Konfiguration der Palettierprozesse.
Automatisierung eines industriellen Tanklagers und BMS-Integration
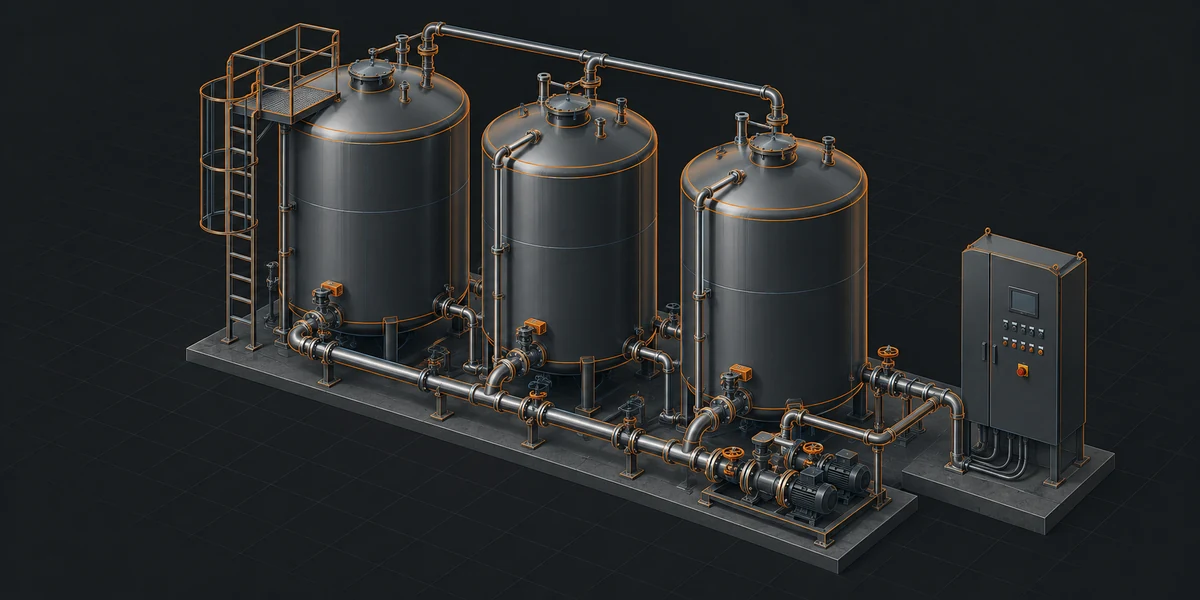
Ein Steuerungs- und Überwachungssystem für ein industrielles Tanklager auf Basis von Siemens S7-1500-SPS-Steuerungen. Die Steuerungssoftware setzt die Prozesse anhand der vom Auftraggeber vorgegebenen Funktionsanforderungen und Prozesssequenzen um. Über Modbus-Kommunikation ist das System an die Gebäudeleittechnik angebunden.
Technologien und Systeme
Siemens SIMATIC S7-1500
Modbus-Kommunikation
Industrielle Prozesssteuerung
BMS-Systemintegration
Projektumfang
Steuerung, Überwachung und Gebäudeleittechnikintegration eines industriellen Tanklagers.
SPS-Programmierung und Systemintegration für eine modulare Montagelinie
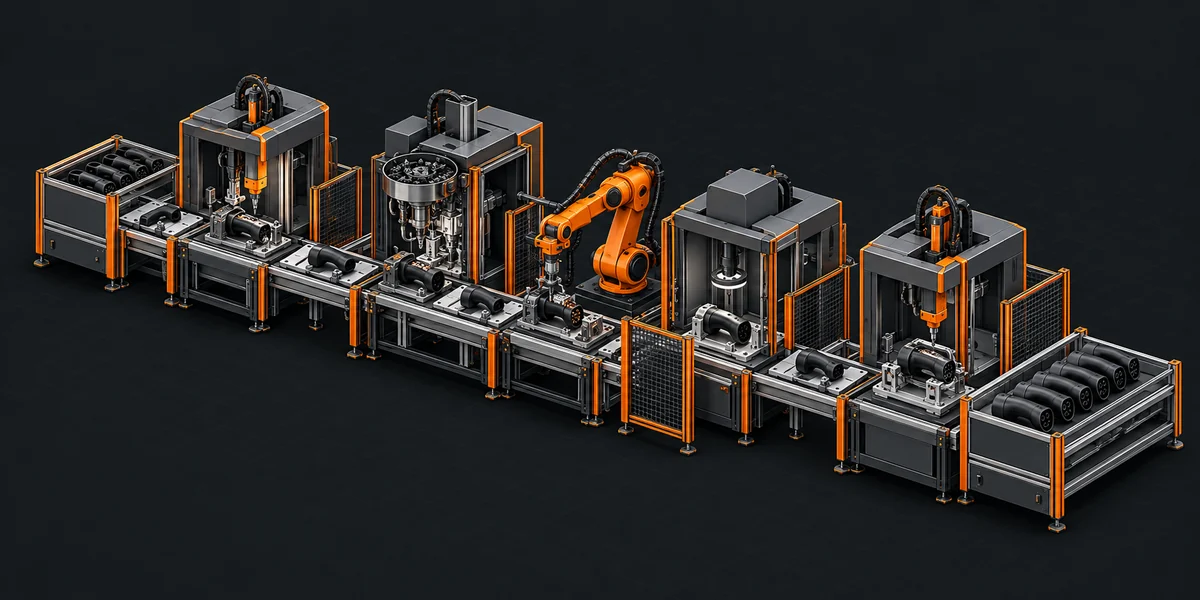
Ein Produktionssystem aus sieben modularen automatisierten Stationen zur Montage von Ladeanschlüssen für Fahrzeuge. Jede Station verfügt über eine eigene Siemens ET 200SP CPU und zugehörige I/O-Module. Cognex-Bildverarbeitungssysteme zur Prüfung, DEPRAG-Industrieschrauber und Festo-Servoantriebe wirken in den Prozessen mit.
Technologien und Systeme
Siemens SIMATIC ET 200SP CPU
ET 200SP I/O-Module
Industrielle Bildverarbeitungssysteme von Cognex
DEPRAG-Schraubsysteme
Festo-Servoantriebe
Kommunikation zwischen Stationen
Projektumfang
7 modulare automatisierte Stationen mit jeweils eigener SPS-Steuerung.
SPS-Fehlerdiagnose und Produktionsunterstützung an Fertigungslinien
Langfristige technische Unterstützung in einem neuen Automobilmontagewerk. Im Mittelpunkt standen die Untersuchung von Betriebsstörungen an Siemens S7-1500-gesteuerten Anlagen, die Fehlerkorrektur in der Steuerungssoftware und die Unterstützung der Produktion. Die Arbeiten erfolgten an Systemen nach dem Steuerungsstandard Mercedes-Benz Integra Welle 7.
Technologien und Systeme
Siemens SIMATIC S7-1500
Mercedes-Benz Integra Welle 7
SPS-Fehlerdiagnose
Fehlerkorrektur in der Steuerungssoftware
Projektumfang
Mehr als ein Jahr Produktionsunterstützung vor Ort in einem Automobilmontagewerk.
Fehlerdiagnose und Softwarefehlerkorrektur an Siemens S7-1500-SPS-Steuerungen.
Analyse und Behebung steuerungstechnischer Probleme im laufenden Betrieb der Produktionslinien.
Änderung der Steuerungssoftware in einer Umgebung nach dem Standard Mercedes-Benz Integra Welle 7.
Unterstützung und Schulung des Instandhaltungspersonals bei SPS-basierter Fehlersuche und Diagnose.
08 / WEITERE ERFAHRUNGEN
Gezielte Entwicklungen. Komplexe Systeme.
Neben den vorgestellten Referenzen haben wir zahlreiche kleinere und größere Projekte bearbeitet – von schnell umsetzbaren, gezielten Lösungen bis zu komplexen Automatisierungssystemen.
01
Datenerfassung mit Handscannern
Wir haben eine Software zur Datenerfassung mit Handscannern für industrielle Umgebungen entwickelt.
Im Bereich der Gebäudeautomation haben wir ein Rauch- und Wärmeabzugssystem umgesetzt. Dabei lag besonderes Augenmerk auf zuverlässiger Funktion und eindeutigen Fehlermeldungen.
Ob Industrie-PC-Anwendung oder Automatisierungsteilsystem: Unser Ziel ist eine Lösung, die vor Ort verlässlich funktioniert und langfristig wartbar bleibt.
NÄCHSTER SCHRITT
Der nächste Schritt ist ein Gespräch.
Erzählen Sie uns von Ihrer Idee. Die technischen Details erarbeiten wir gemeinsam.